Gia công tiện inox: Những thách thức và cách xử lý bề mặt
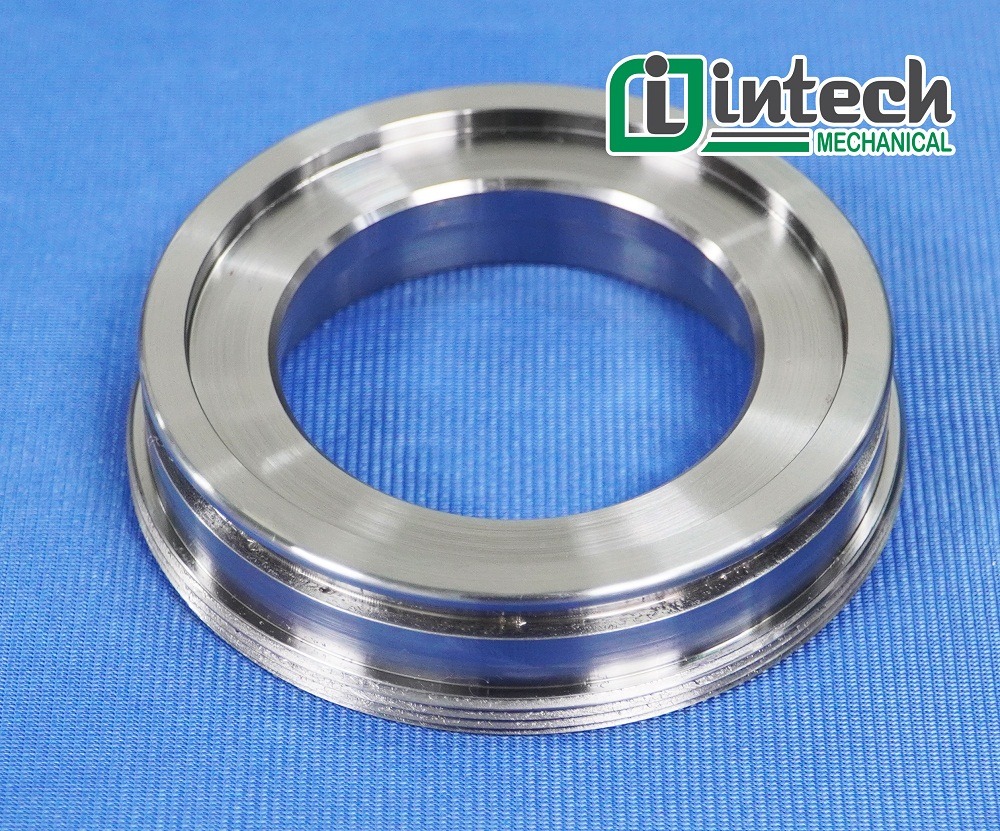
Inox (thép không gỉ) là vật liệu được ưa chuộng hàng đầu trong sản xuất linh kiện nhờ độ bền cao, khả năng chống ăn mòn tuyệt vời và tính thẩm mỹ. Tuy nhiên, trong lĩnh vực gia công tiện, inox được xếp vào nhóm vật liệu "khó nhằn" do các đặc tính vật lý đặc thù. Bài viết này sẽ phân tích những thách thức lớn nhất và các giải pháp tối ưu để đạt được bề mặt hoàn hảo khi tiện inox.
Những thách thức lớn nhất khi gia công tiện inox
So với thép carbon thông thường, inox (đặc biệt là các mác thép như SUS304, SUS316) gây ra nhiều khó khăn cho kỹ thuật viên:
• Hiện tượng biến cứng bề mặt (Work Hardening): Inox có tốc độ biến cứng rất nhanh dưới tác động của lực cắt. Nếu chế độ cắt không phù hợp, bề mặt sản phẩm sẽ trở nên cực kỳ cứng, làm hỏng dao nhanh chóng ở các lượt cắt sau.
• Độ dẻo cao và dễ bám dính (BUE - Built-up Edge): Inox có xu hướng dẻo và "dính". Khi tiện, phôi (mạt sắt) dễ bám chặt vào lưỡi cắt, gây ra hiện tượng lẹo dao, làm mất độ chính xác kích thước và làm xấu bề mặt.
• Dẫn nhiệt kém: Khả năng dẫn nhiệt của inox rất thấp. Nhiệt lượng sinh ra trong quá trình cắt thay vì thoát đi theo phôi thì lại tập trung vào lưỡi cắt và mũi dao, dẫn đến mài mòn nhiệt và giảm tuổi thọ dụng cụ.
• Phôi dây khó kiểm soát: Phôi inox thường dài, dai và xoắn, dễ quấn vào mâm cặp hoặc sản phẩm, gây trầy xước bề mặt gia công và nguy hiểm cho người vận hành.
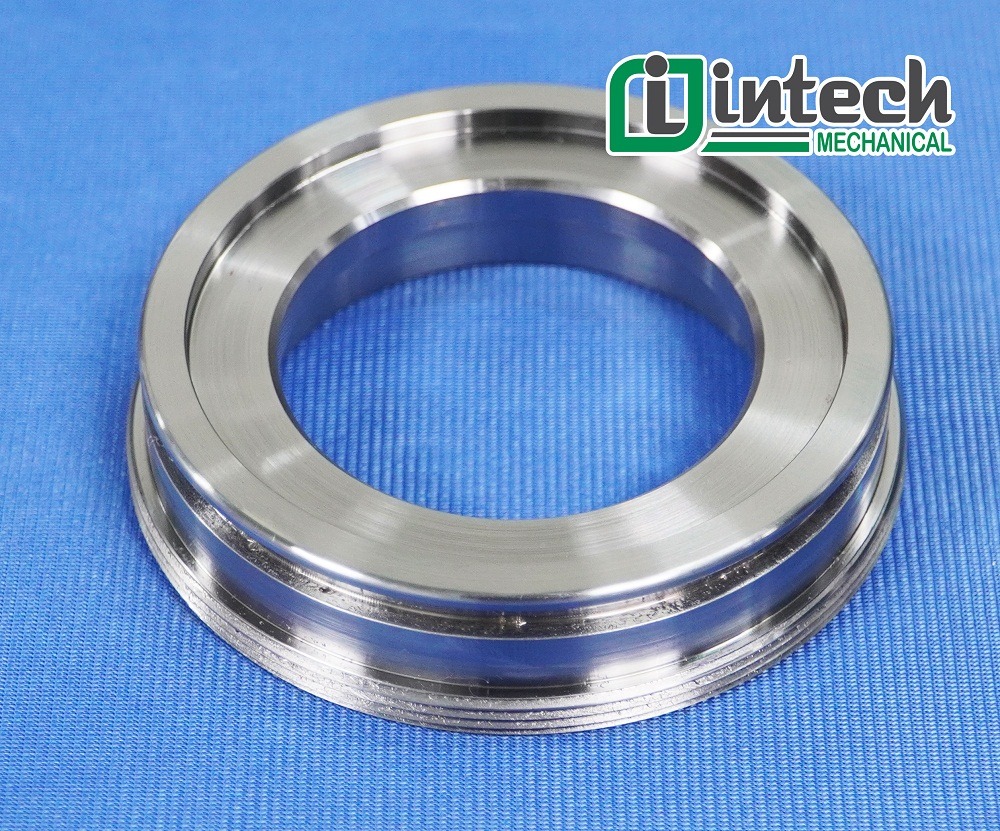
Cách xử lý và kỹ thuật tối ưu bề mặt khi tiện inox
Để vượt qua các thách thức trên và đạt được độ bóng bề mặt (Ra) đạt chuẩn, cần áp dụng các chiến lược sau:
- Lựa chọn dụng cụ cắt chuyên dụng
• Lớp phủ: Nên sử dụng các mảnh chip (insert) có lớp phủ PVD (như TiAlN) để chịu nhiệt tốt hoặc lớp phủ kim cương/ceramic cho các mác inox siêu cứng.
• Góc cắt: Sử dụng dao có góc cắt sắc bén để giảm lực ma sát và hạn chế hiện tượng biến cứng bề mặt.
- Thiết lập chế độ cắt phù hợp
Tốc độ cắt (Vc): Không nên để tốc độ quá cao (gây nhiệt) hoặc quá thấp (gây dính dao). Cần duy trì tốc độ ổn định theo khuyến cáo của nhà sản xuất dao.
• Chiều sâu cắt (Ap): Tránh cắt quá mỏng. Chiều sâu cắt phải lớn hơn lớp biến cứng của lần cắt trước đó để dao luôn ăn vào phần vật liệu "tươi".
• Bước tiến (Fn): Bước tiến phải đủ lớn để bẻ phôi hiệu quả nhưng vẫn đảm bảo độ bóng theo yêu cầu.
- Hệ thống làm mát áp suất cao
Sử dụng dung dịch tưới nguội có hàm lượng dầu cao (hoặc dầu cắt gọt chuyên dụng cho inox). Việc tưới nguội trực tiếp vào vùng cắt giúp giảm nhiệt tức thì, bôi trơn lưỡi cắt và hỗ trợ đẩy phôi ra ngoài nhanh chóng.
Các phương pháp xử lý bề mặt sau khi tiện
Sau khi quá trình gia công tiện kết thúc, để linh kiện inox đạt độ thẩm mỹ và khả năng chống oxy hóa tối đa, các bước xử lý sau là cần thiết:
• Đánh bóng cơ học: Sử dụng các loại nỉ, bánh vải hoặc máy đánh bóng rung để loại bỏ các vết vân dao nhỏ, tạo độ bóng gương (Mirror finish).
• Tẩy rửa và Thụ động hóa (Passivation): Đây là quá trình quan trọng nhất. Sử dụng dung dịch axit nhẹ để loại bỏ các tạp chất sắt tự do trên bề mặt sau gia công, giúp tái tạo lớp màng bảo vệ Crom Oxit tự nhiên của inox.
• Điện hóa inox (Electropolishing): Dùng dòng điện và hóa chất để làm phẳng các nhấp nhô cực nhỏ trên bề mặt, giúp bề mặt cực kỳ nhẵn mịn và tăng khả năng chống bám bẩn.
Kết luận
Gia công Inox đòi hỏi sự kết hợp giữa thiết bị hiện đại, dụng cụ cắt phù hợp và kinh nghiệm điều chỉnh thông số của người thợ. Việc kiểm soát tốt nhiệt độ và phôi không chỉ giúp nâng cao năng suất mà còn đảm bảo chất lượng linh kiện đạt độ chính xác tuyệt đối.
Xem thêm:
